全国服务热线:13528862918


米线烘干高温热泵 + 余热回收节能改造方案
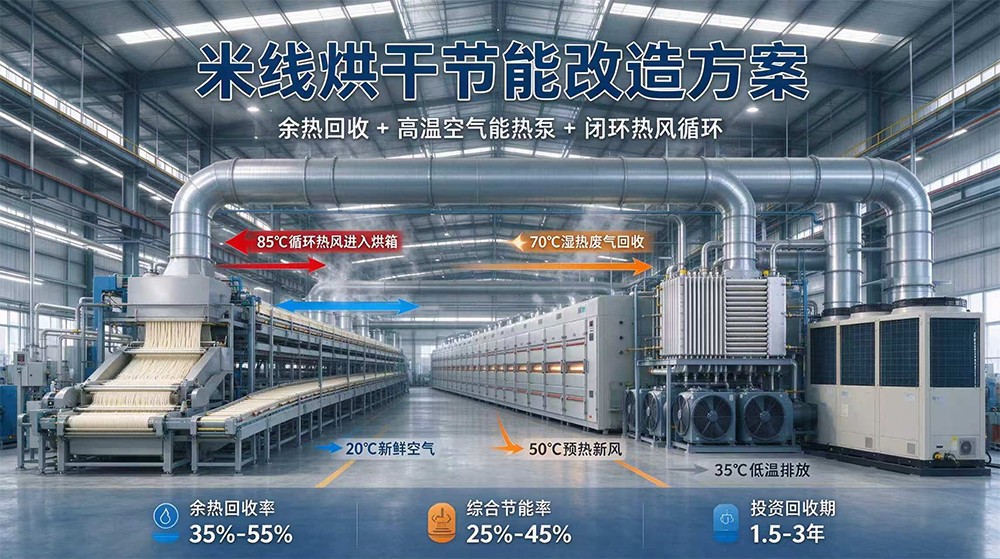
米线隧道烘干是米线加工能耗最高工段,多数工厂依靠蒸汽锅炉供热。烘干排出 55~75℃湿热废气直接排空,65% 以上热量白白损耗,叠加管道散热、新风加热耗热,案例工厂每年蒸汽费用高达 220 万元,能源成本持续挤压利润。
原有工艺流程:米线蒸煮→摊丝冷却→多层隧道分段烘干(预干燥、恒速脱水、定型稳温)→冷却包装。烘干需控制 50~72℃缓慢脱水,温度波动容易造成米线表面结壳、断条。
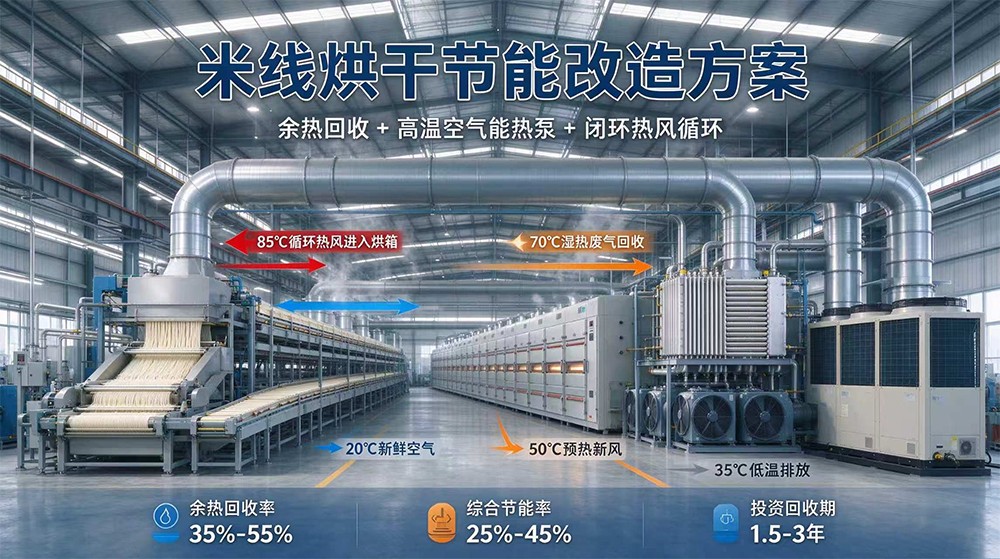
选用领路人高温热泵 + 余热回收一体化系统,原位并联加装,原有蒸汽系统完整保留作为应急备用,可分段不停产施工。气气余热换热器回收排风热量,将常温新风由 25℃预热至 48~62℃,再由高温热泵提质,产出 50~80℃洁净热风送入烘干隧道,搭配分区温湿度自控与 PLC 能耗监测,保障米线均匀脱水,降低断条、发黄不良问题。整套系统依托逆卡诺循环和气气换热原理,热泵 COP 可达 3.0~4.2,两级回收余热,形成热能闭环。
能耗测算:改造前年蒸汽成本 220 万。改造后蒸汽费用降至 95 万,热泵新增年电费 25 万,全年热能总成本 120 万,每年节约能耗费用 100 万,综合能耗下降约 45%。项目静态回收期约 1.1~1.2 年,设备寿命 10~15 年,后期全部为纯收益。同时锅炉运行时长减少,维保、水处理费用下降,烘干品质稳定性提升,车间工况改善。
项目落地分为现场勘测、设备定制、分段安装、带料调试、验收培训五个阶段。系统采用并联模式,热泵检修可一键切回蒸汽,保障连续生产;换热采用食品级材质,满足食品卫生要求。
行业改造关键点:优先回收排风余热再用热泵提质,而非单纯电加热替换锅炉。不少食品厂技改失败,就是忽略余热回收,节能效果差、回本周期拉长。该方案成熟落地,专门解决米线烘干蒸汽能耗过高难题。